铜扁线精轧机与电磁线精密轧制技术 从装备分类到换位导线拉拔工艺
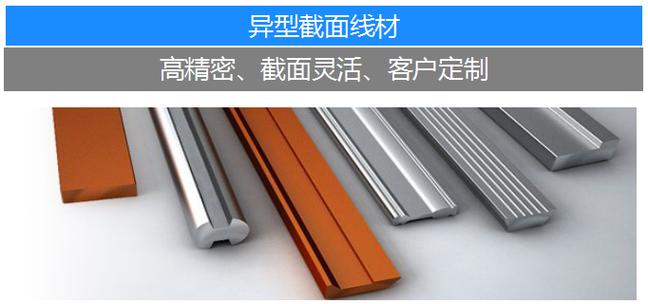
在电磁线、换位导线及各类精密铜扁线制造领域,轧制与拉拔装备的精度直接决定了产品的尺寸公差、表面质量与电气性能。围绕“铜扁线精轧机、精密铜扁线拉轧机、电磁线精轧机、换位导线拉拔精密轧机”这组关键词,本文系统梳理其设备分类、工艺要点与选型逻辑。
一、设备称谓的实质辨识
行业内“铜扁线精轧机”与“精密铜扁线拉轧机”常被混用,但二者存在工艺侧重差异。精轧机以多道次轧辊连续减径减薄为主,适合中小规格铜扁线的批量生产;拉轧机则将拉拔与轧制复合,先拉后轧或先轧后拉,兼具拉拔的尺寸一致性与轧制的截面成形能力,更适合对宽厚比和边角圆度要求严苛的精密铜扁线。至于“电磁线精轧机”,本质上是面向电磁线用铜扁线(如漆包扁线裸铜导体)的精轧装备,其特点是工序衔接紧凑、在线检测配置高;而“换位导线拉拔精密轧机”专用于换位导线(CTC)所用多股窄扁铜线的成形,要求单丝尺寸精度高且批次一致性极强。行业口语中有时将这组设备统称为“电磁线”,实际对应的是电磁线产业链中不同层级的金属塑性加工装备。
二、精密轧制的共性技术门槛
无论上述哪类设备,四个技术环节决定成品水平。其一,辊系精度与孔型设计:轧辊辊径公差、孔型磨损补偿与道次压下分配直接决定铜扁线的宽厚公差与边部质量。其二,张力与厚度闭环控制:拉轧复合工艺中入口张力波动会引起厚度漂移,需配置高响应伺服张力系统与在线测厚反馈。其三,表面与润滑管理:铜材易粘辊,乳化液浓度、清洁度与轧辊表面处理需匹配,否则出现划伤与铜粉压入。其四,收放线同步与排线精度:尤其换位导线用窄扁线,排线不齐会损伤绝缘层并影响后续换位成型。
三、换位导线拉拔精密轧机的特殊要求
换位导线由多根窄扁铜线按序换位编织而成,其单丝宽厚比大、截面小,对轧机提出差异化要求。首先是孔型与辊缝的微调能力,压下量常在百分之几毫米级,需高刚度机架与微米级辊缝调节;多道次间张力匹配要求严格,避免宽展不均与侧弯;再次,在线测宽测厚与表面缺陷检测需前移至轧制线内,实现闭环修正;收线张力恒定与层间隔离材料同步放送,保证单丝在后续换位时不发生尺寸畸变。
四、选型与工艺匹配建议
用户选型时不应仅按设备名称询价,而应回到产品谱系:明确铜扁线厚度与宽度范围、宽厚比、公差等级、年产量与换卷频次、是否拉轧复合以及后道是否直接衔接漆包或换位编织。据此确定轧机道次数、辊系配置、张力控制方式与在线检测项。对于“精密铜扁线拉轧机”与“换位导线拉拔精密轧机”,建议优先考察制造商在同类窄扁线换位导线项目中的工艺数据库与辊型修正能力,而非仅对比标称精度参数。
综上,铜扁线精轧机、电磁线精轧机与换位导线拉拔精密轧机属于同一技术族在不同应用结点上的装备分化。把握轧制—拉拔复合工艺、张力厚度闭环与表面润滑管理三条主线,才能将设备 nomenclature 层面的热词转化为可验证的精密制造能力。
如若转载,请注明出处:http://www.henanyubiandiangong.com/product/62.html
更新时间:2026-11-09 20:37:59