电磁线焊接设备采购指南 从选型到验收的全流程解析
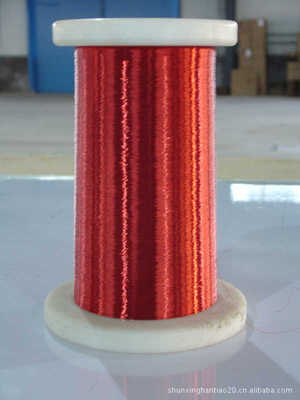
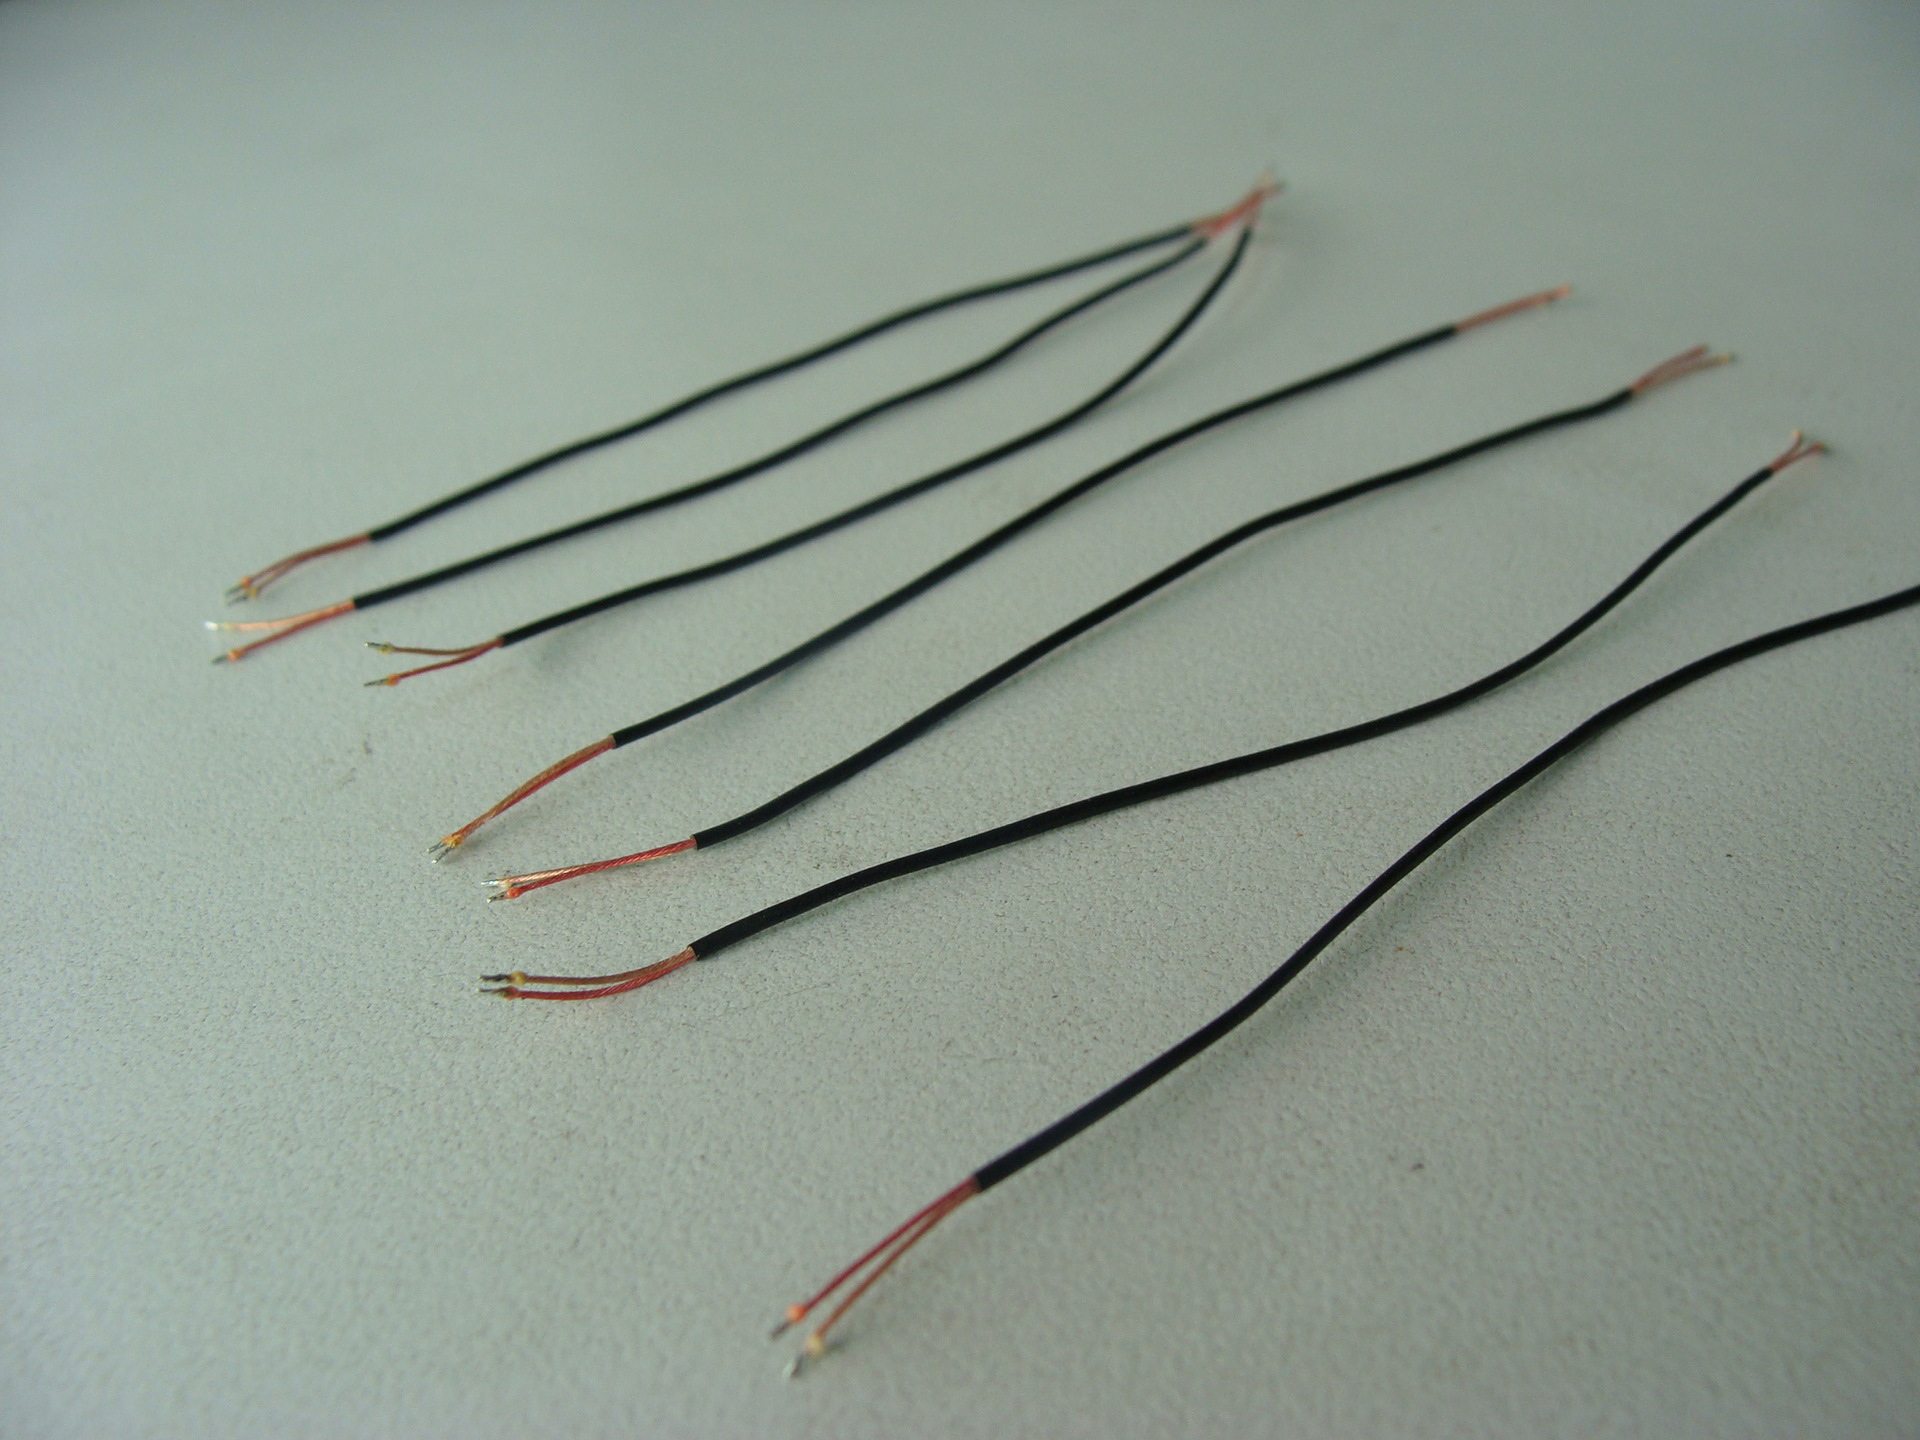
在电机、变压器及电感器等电磁线圈的制造过程中,电磁线(漆包线)的焊接质量直接关系到产品的导电性能、机械强度和长期可靠性。传统焊接方式(如手工烙铁焊、电阻焊)在面对高耐温漆包线、多股绞合线或微小线径时,常出现虚焊、漆膜去除不净、热损伤等问题。因此,专业采购一台适配的电磁线焊接设备,成为提升产线良率与效率的关键决策。
一、电磁线焊接的核心难题
电磁线表面覆盖有聚氨酯、聚酯亚胺、聚酰胺酰亚胺等绝缘漆层。焊接前必须彻底去除漆膜,且不能损伤铜基体。常见的工艺挑战包括:
- 漆膜清除不彻底:导致焊接界面电阻增大,发热甚至断路。
- 热影响区过大:使线材退火变软,机械强度下降。
- 多股线分散:绞合线焊接时单丝未熔合,形成“假焊”。
- 微小线径(≤0.1mm)易断:机械剥漆或过高能量输入造成断线。
现代电磁线焊接设备通常采用热风回流、电阻热压、超声波焊接或激光焊接等技术,针对不同线径与漆层类型提供可控的能量输入与气氛保护(如氮气)。
二、求购产品详情的关键要素
编制采购规格书时,需从以下维度明确需求:
| 要素 | 说明与示例 |
|------|------------|
| 适用线径范围 | 明确最小/最大线径(如0.05–2.0mm)及是否兼容绞合线、利兹线。 |
| 漆层耐受类型 | 需支持聚氨酯、聚酯、自粘性漆包线等,设备应具备漆膜预处理或直接焊接能力。 |
| 焊接工艺 | 电阻焊/超声波/激光/热风;是否需氮气保护;焊接节拍(秒/点)。 |
| 焊接质量指标 | 接触电阻变化率、拉拔力标准、金相熔合率、无飞溅与气孔。 |
| 自动化程度 | 手动、半自动或全自动(集成上下料、视觉定位、在线检测)。 |
| 兼容与扩展 | 可编程焊接参数库、与MES通讯、换型时间。 |
| 验收与售后 | 样件试焊报告、CPK分析、备件供应、培训与保修条款。 |
三、主流设备类型的选型对比
- 电阻热压焊接设备:适用于0.1–1.5mm线径,成本较低,节拍快;需控制电极压力与热量,防止线材压扁。适合大批量电机引线焊接。
- 超声波焊接设备:无需去漆,利用高频振动直接破坏漆膜并实现固相连接。适合多股绞合线与异种金属(铜-铝)焊接,无热损伤,但设备投资较高。
- 激光焊接设备:非接触、热影响区小,适合微细线径与高密度焊点;需配合视觉定位与保护气体,初始调试复杂。
- 热风回流焊接设备:通过可控热风去除漆膜并完成钎焊,适合对热敏感线材;需焊膏或焊环供给系统。
选型建议:若产品以标准漆包线单根焊接为主,电阻热压设备性价比最高;若涉及利兹线或铜铝连接,优先考虑超声波焊接;微细线(≤0.08mm)或高密度阵列焊点,激光焊接更具优势。
四、采购过程中的验证要点
- 样件试焊:提供实际线材样品(含最细与最粗规格),要求供应商出具焊接截面金相图、拉拔力测试数据。
- 工艺窗口验证:考察设备在漆膜厚度波动±10%时的焊接稳定性,以及连续焊接1000点后的能量衰减情况。
- 自动化联调:若接入产线,需确认设备与机械手、视觉系统的通讯协议(如EtherCAT、Modbus TCP)及安全互锁逻辑。
- 全生命周期成本:计入电极/焊头耗材更换周期、氮气消耗、备件价格与维护工时。
五、案例参考与预算区间
某新能源汽车驱动电机厂采购超声波电磁线焊接机,用于0.5–1.2mm漆包扁线端子焊接,要求单点节拍≤2.5秒、熔合率≥95%。设备预算约15–25万元/台(半自动配置);全自动在线式设备通常30–60万元。电阻热压焊接设备约8–15万元,激光焊接设备约30–80万元(含视觉与运动平台)。
六、
电磁线焊接设备的采购不应仅关注价格,而应围绕线材规格、漆层体系、节拍要求与质量验收标准编制详细规格书,并通过样件试焊锁定工艺参数。建议至少对比2–3家供应商的实际焊接效果与售后服务响应能力,确保设备在量产中保持稳定的熔合质量与低故障率。
如若转载,请注明出处:http://www.henanyubiandiangong.com/product/63.html
更新时间:2026-11-17 03:57:41